吸塑模具翻模尺寸误差的成因与控制策略
标题:吸塑模具翻模尺寸误差的成因与控制策略
一、误差产生的原因
吸塑模具翻模过程中,尺寸误差的产生是多方面因素共同作用的结果。首先,模具设计不合理是导致误差的主要原因之一。如型腔、型芯的尺寸设计不准确,分型面处理不当等,都会直接影响到模具的尺寸精度。
其次,材料选择不当也会导致尺寸误差。不同的钢料牌号、热处理工艺等都会对模具的尺寸稳定性产生影响。例如,H13钢、S136钢等高精度模具钢,在热处理后具有良好的尺寸稳定性,而P20钢等普通模具钢则容易产生尺寸变化。
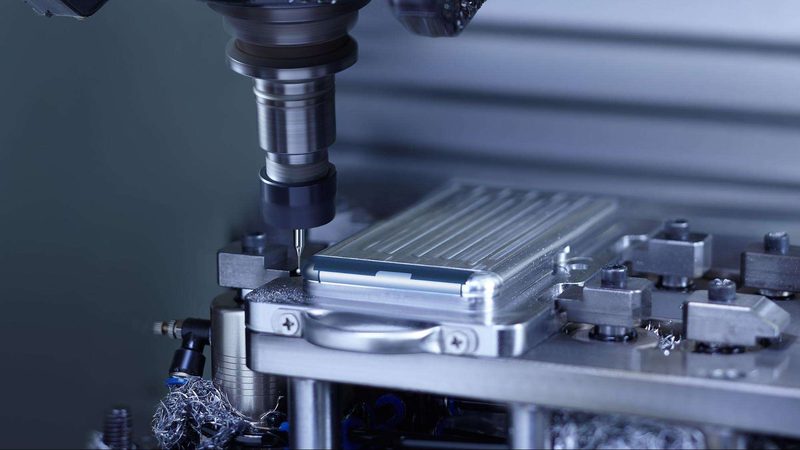
再者,加工工艺对尺寸误差也有较大影响。如CNC精铣、线切割等加工工艺的精度不足,或者加工过程中温度控制不稳定,都会导致模具尺寸误差增大。
二、控制策略
1. 优化模具设计
为了减少尺寸误差,首先应优化模具设计。在设计过程中,要充分考虑型腔、型芯的尺寸精度,确保分型面处理合理。此外,还可以采用有限元分析等手段,对模具进行仿真分析,预测并优化模具的尺寸稳定性。
2. 选择合适的钢料和热处理工艺
根据产品对尺寸精度的要求,选择合适的钢料和热处理工艺。对于高精度模具,应优先选用H13、S136等高精度模具钢,并进行适当的氮化、镀硬铬等处理,以提高模具的尺寸稳定性。
3. 严格控制加工工艺
在加工过程中,要严格控制CNC精铣、线切割等加工工艺的精度,确保加工尺寸的准确性。同时,要加强对加工过程中的温度控制,避免因温度波动导致的尺寸误差。
4. 严格检验和试模
在模具加工完成后,要严格按照GB/T 12554模具技术条件、GB/T 4169模具零件标准等进行检验,确保模具的尺寸精度。同时,要进行试模试验,验证模具的尺寸稳定性。
三、总结
吸塑模具翻模尺寸误差是模具制造过程中常见的问题,通过优化模具设计、选择合适的钢料和热处理工艺、严格控制加工工艺以及严格检验和试模等措施,可以有效控制尺寸误差,提高模具的精度和稳定性。